

Grått støbejern er blevet hældt i sandforme i århundreder, men alligevel har de spørgsmål, købere stiller, næsten ikke ændret sig: Hvad går der egentlig ind i ovnen, hvordan ender kulstoffet som flagegrafit, og hvorfor leverer to støberier, der producerer den "samme" kvalitet, dele, der opfører sig så forskelligt?
Vi har støbt jernkomponenter til industrikunder siden 2006, og det ærlige svar er, at gråjern er et simpelt materiale fremstillet ved en proces med meget lidt plads til at gætte. Trinene nedenfor er dem, som ethvert seriøst støberi følger, fra klargøring af ladning til endelig inspektion.
Hvad gør gråt støbejern "grå"
Grått støbejern er en jern-carbon-legering, der indeholder langt mere kulstof, end stål kan opløse, typisk 3,0 til 3,8 procent kulstof sammen med 1,8 til 2,8 procent silicium og små mængder mangan, svovl og fosfor. Silicium er opskriftens stille helt: det skubber kulstof ud af opløsningen, så det danner grafit i stedet for at kombineres med jern til hård cementit.
Fordi metallet afkøles langsomt inde i en sandform, vokser den grafit til flager. Flagerne giver brudfladen sin mørkegrå farve og former næsten alle egenskaber, materialet er værdsat for. De afbryder metalmatrixen, så trækstyrke og forlængelse forbliver beskedne, men de absorberer vibrationer, spreder varme hurtigt og knækker spåner rent på en drejebænk. For maskinbaser, huse, bremsetromler og pumpehuse er denne afvejning præcis, hvad designere ønsker.
Trin et: Opbygning af Charge Mix
Hver varme begynder som en opskrift. En typisk ladning blander tre strømme:
- Råjern, som giver en ensartet carbon- og siliciumbase.
- Støberiprodukter såsom løbere, stigrør og kasserede støbegods, omsmeltes internt for at genvinde materiale og stabilisere omkostningerne.
- Stålskrot, tilsat for at fortynde kulstof og genbalancere den samlede sammensætning.
- Ferrolegeringer og karburator, inklusive ferrosilicium, ferromangan og grafit, til finjustering før tapning.
Renlighed betyder mere, end de fleste forventer. Skrotbærende olie, maling eller skærevæske introducerer brint og svovl i smelten, og disse elementer viser sig senere som porøsitet eller som grafit, der nægter at danne sig ordentligt. At sortere ladningen omhyggeligt i gården sparer problemer ved ovnen.
Trin to: Smeltning i en kuppel eller en induktionsovn
Kupolen smelter
Den traditionelle vej afbrænder koks i en lodret skaktovn, med kalksten tilsat som flusmiddel for at føre aske og svovl ind i slaggen. Det smelter kontinuerligt og billigt ved høj volumen, men kemien driver mere, og jernet optager svovl, der skal udlignes senere.
Induktionsovn smeltning
De fleste moderne støberier smelter i mellemfrekvente induktionsovne. Badet omrøres elektromagnetisk, prøver kan udtages og korrigeres inden for få minutter, og batchstørrelser svinger fra et par hundrede kilo til flere tons. Resultatet er strammere kulstof- og siliciumkontrol og renere metal, hvorfor induktionssmeltning dominerer arbejde med specificerede kvaliteter og tynde vægsektioner.
Uanset hvilken rute der bruges, er målet ved tap det samme: fuldt smeltet jern overophedet til omkring 1.450 til 1.500 grader Celsius, så det kan fylde en form helt, før det begynder at fryse.
Trin tre: Mønstre, forme og kerner
Mens ovnen arbejder, forbereder formforretningen hulrummet. Et mønster bærer formen af den færdige del plus et bearbejdningstillæg og et krympetillæg, da gråjern trækker sig cirka en procent sammen, når det størkner og afkøles. Mønsteret pakkes i grønt sand eller i harpiksbundet sand, trækkes derefter tilbage og efterlader et hulrum med delens ydre geometri.
Hule træk kommer fra kerner, lavet af sand blandet med et bindemiddel, der hærder til en form, der er stærk nok til at overleve hældning og svag nok til at kollapse bagefter. Gate- og riseringssystemet bestemmer, hvordan metal kommer ind i hulrummet, og hvordan det tilfører svind, og det er ofte forskellen mellem en ren støbning og en fuld af indre hulrum.
Trin fire: Hældning, podning og størkning
Jern tappet ved 1.450 til 1.500 grader Celsius hældes ved omkring 1.350 til 1.420 grader Celsius. Lige før eller under hældning tilsættes en lille mængde ferrosilicium. Dette trin, kaldet podning, er det, der garanterer, at grafitten dannes som flager snarere end som hårdt, ubearbejdeligt hvidt jern. Det måles i brøkdele af en procent, og det bestemmer bearbejdeligheden mere end næsten noget andet i processen.
Hældetemperatur, hældetid og strømmens form har alle betydning. Hæld for koldt og metallet fejler; hæld for langsomt og kolde lukker vises. Når formen er fuld, efterlades støbningen til at størkne og afkøles i sandet, og rystes derefter ud på en vibrerende rist.
Trin fem: Affedtning, afspænding og bearbejdning
Shakeout er kun halvvejs. Porte, stigrør og flash fjernes, og støbningen skubblæses til en ensartet overflade. Hvor en del har tynde og tykke sektioner side om side, anvender vi en kontrolleret afspændingscyklus ved omkring 550 til 600 grader Celsius, så støbningen sætter sig, før den bearbejdes.
Bearbejdning er der, hvor en god støbning viser sig. Vi bliver ved med at støbe, finpudse og efterbehandle under ét tag, hvilket betyder, at dimensionsproblemer fanges, mens delen stadig er på vores gulv i stedet for på en kundes samlebånd.
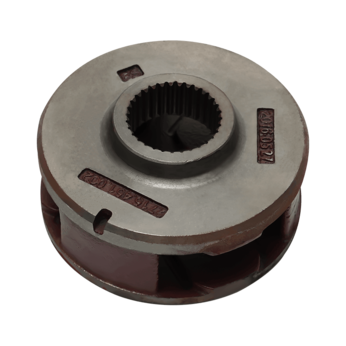
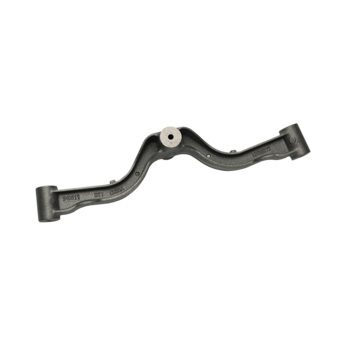
 Støbegods af gråt støbejern og applikationsbaserede komponenter Udforsk gråt støbejernsstøbegods til bilindustrien, landbruget, ventil, pumpe, halvleder, robot og andre tilbehørsapplikationer med tilpasset produktion fra tegninger eller prøver. Se produkt →
Kvalitetstjek, der afgør, om en støbning sender
Grått jern er tilgivende i brug, men utilgiveligt i produktion, så kontrolpunkter løber lige igennem processen i stedet for kun at sidde til sidst.
| Scene | Tjek | Hvad den fanger |
|---|---|---|
| Før hældning | Spektrometeranalyse af smelten | Kulstof, silicium eller mangan uden sammensætning |
| Under størkning | Termisk analyse og kiletest | Chill, svag podning, forkert grafitstruktur |
| Efter shakeout | Visuel og dimensionel inspektion | Fejlløb, sandinkludering, kerneforskydning, tynde vægge |
| Før forsendelse | Hårdhed, mikrostruktur og trykprøvning | Hårde pletter, grov flagestørrelse, utætheder i tætte dele |
Gråjern og duktilt jern: Et ekstra trin, meget forskellig adfærd
Alt ovenfor producerer flagegrafit. Duktilt jern følger samme smelte-, støbnings- og hældningsrute og får derefter en magnesiumbehandling i øsen, der forvandler grafitten til knuder i stedet for flager. Noduler afbryder ikke matrixen, så metallet opnår trækstyrke, forlængelse og slagfasthed, mens det bevarer meget af dæmpningen og bearbejdeligheden af gråt jern.
Hvis du vejer de to materialer for en bestemt komponent, har vi skrevet en opdeling i almindeligt sprog duktilt jern kontra støbejern der sammenligner styrke, omkostninger og typiske applikationer side om side.
Hvor grå støbejernsdele ender
Fordi materialet smelter let, bearbejder godt og forbliver formstabilt under drift, slutter grå jernkomponenter op overalt, hvor stivhed og vibrationsdæmpning betyder mere end den ultimative styrke:
- Bilhuse, beslag og bremsekomponenter.
- Landbrugsmaskindele udsat for støv, belastning og vejr.
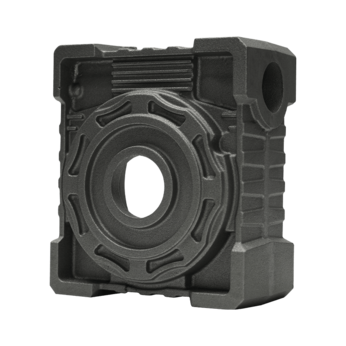
- Reduktions- og gearkassehuse, der skal forblive stille under belastning.
- Ventilhuse, hætter og fittings til væskekontrol.
- Vandpumpehuse, dæksler og pumpehjul-relaterede dele.
- Rammer og konstruktionsdele til halvleder- og industrirobotudstyr.
Ventilarbejde er et godt eksempel på, hvorfor materialet bliver ved. Et ventilhus har brug for tryktæthed, gevindforbindelser, der holder drejningsmomentet, og en overflade, der tætner rent efter bearbejdning, og flagegrafitjern leverer alle tre til en pris, som støbestål ikke kan matche.
 Grå støbejernsventiltilbehør og komponenter Gennemgå ventildele i gråt støbejern, inklusive kassedæksler, med OEM/ODM-understøttelse til brandsluknings-, bil-, landbrugs-, el-, olie-/gas- og vandbehandlingsapplikationer. Se produkt →
Hvor en tegning kræver højere trækstyrke eller forlængelse, hælder vi duktilt støbejern i samme anlæg, så et projekt kan flytte mellem materialer uden at skifte leverandør eller værktøjsfilosofi.
Arbejde med et støberi på dine egne tegninger
Meget af det, vi producerer, er ikke en katalogvare. OEM- og ODM-projekter starter normalt med en tegning, en målpris og et spørgsmål om gennemførlighed: er vægtykkelsen støbbar, hvor skal skillelinjen sidde, hvor meget bearbejdningstillæg er realistisk, og passer karakteren til applikationen. Derfra bygger vi mønsteret, hælder en prøve, inspicerer den og bekræfter processen, inden batchproduktionen starter.
Hvis din del ikke passer pænt ind i en standardkategori, er det normalt. Skræddersyede støbegods er det daglige arbejde på et arbejdende støberi, ikke undtagelsen.
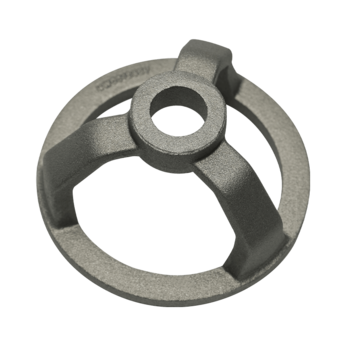
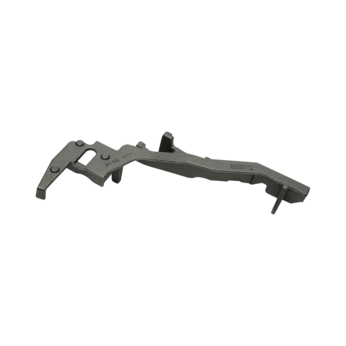
 Andet gråt støbejernstilbehør til industriel brug Skræddersyet tilbehør i gråt støbejern til industrielt udstyr, køretøjer, byggeri, rørledninger og brandslukningssystemer, fremstillet ud fra kundetegninger eller prøver. Se produkt →
At lave gråt støbejern er i princippet ikke kompliceret, men det belønner konsistens: en ren ladning, en kontrolleret smeltning, en form, der fylder, som den er designet til, og en inspektionsrutine, der fanger problemer, inden de rejser. Hvis du indkøber gråjernskomponenter og ønsker en leverandør, der kan tale processen igennem frem for omkring den, gennemgår vi gerne dine tegninger og giver dig et klart svar på, hvad der er praktisk.